Comment fabrique-t-on un big bag ? Les 6 étapes clés
De la résine PP au big bag fini : extrusion, tissage, découpe, couture renforcée, pose du liner et contrôle qualité, et l'étape où se joue la résistance réelle.
Service achats PackTonne · · 6 min de lecture
La fabrication d’un big bag passe par six étapes : extrusion de la résine PP, tissage sur métier circulaire, découpe et préparation des panneaux, couture renforcée, pose du liner si elle est prévue, et essais qualité avant un emballage traçable par lot. Chaque étape façonne la résistance et la conformité du big bag fini : un raccourci à n’importe quel stade se traduit plus tard par un vrai point de défaillance, pas seulement par un chiffre sur une fiche technique.
Le processus de fabrication en un coup d’œil
| Étape | Ce qui se passe | Pourquoi c’est important |
|---|---|---|
| Extrusion | Résine PP fondue, extrudée en bandelette plate puis étirée | L’étirage fixe la résistance à la traction ; une bandelette sous-étirée se déchire |
| Tissage | Bandelette tissée sur métier circulaire en tissu tubulaire sans couture | Le tube sans couture supprime une couture latérale, point faible potentiel |
| Découpe et préparation | Tissu découpé en panneaux de corps, de fond et de dessus | La précision influe sur les dimensions finales et les chutes de tissu |
| Couture et renfort | Panneaux assemblés avec coutures renforcées aux sangles et aux assemblages | La qualité des coutures détermine le coefficient de sécurité réel autant que le tissu |
| Pose du liner | Liner PE inséré pour les charges alimentaires, sensibles à l’humidité ou certifiées | Apporte la véritable barrière contre la contamination ou l’humidité |
| Essais et contrôle qualité | Essais de traction, de coefficient de sécurité et propres à la norme, par lot | Confirment que le big bag tient sa spécification, pas seulement son étiquette |
L’extrusion fixe les propriétés de base du matériau
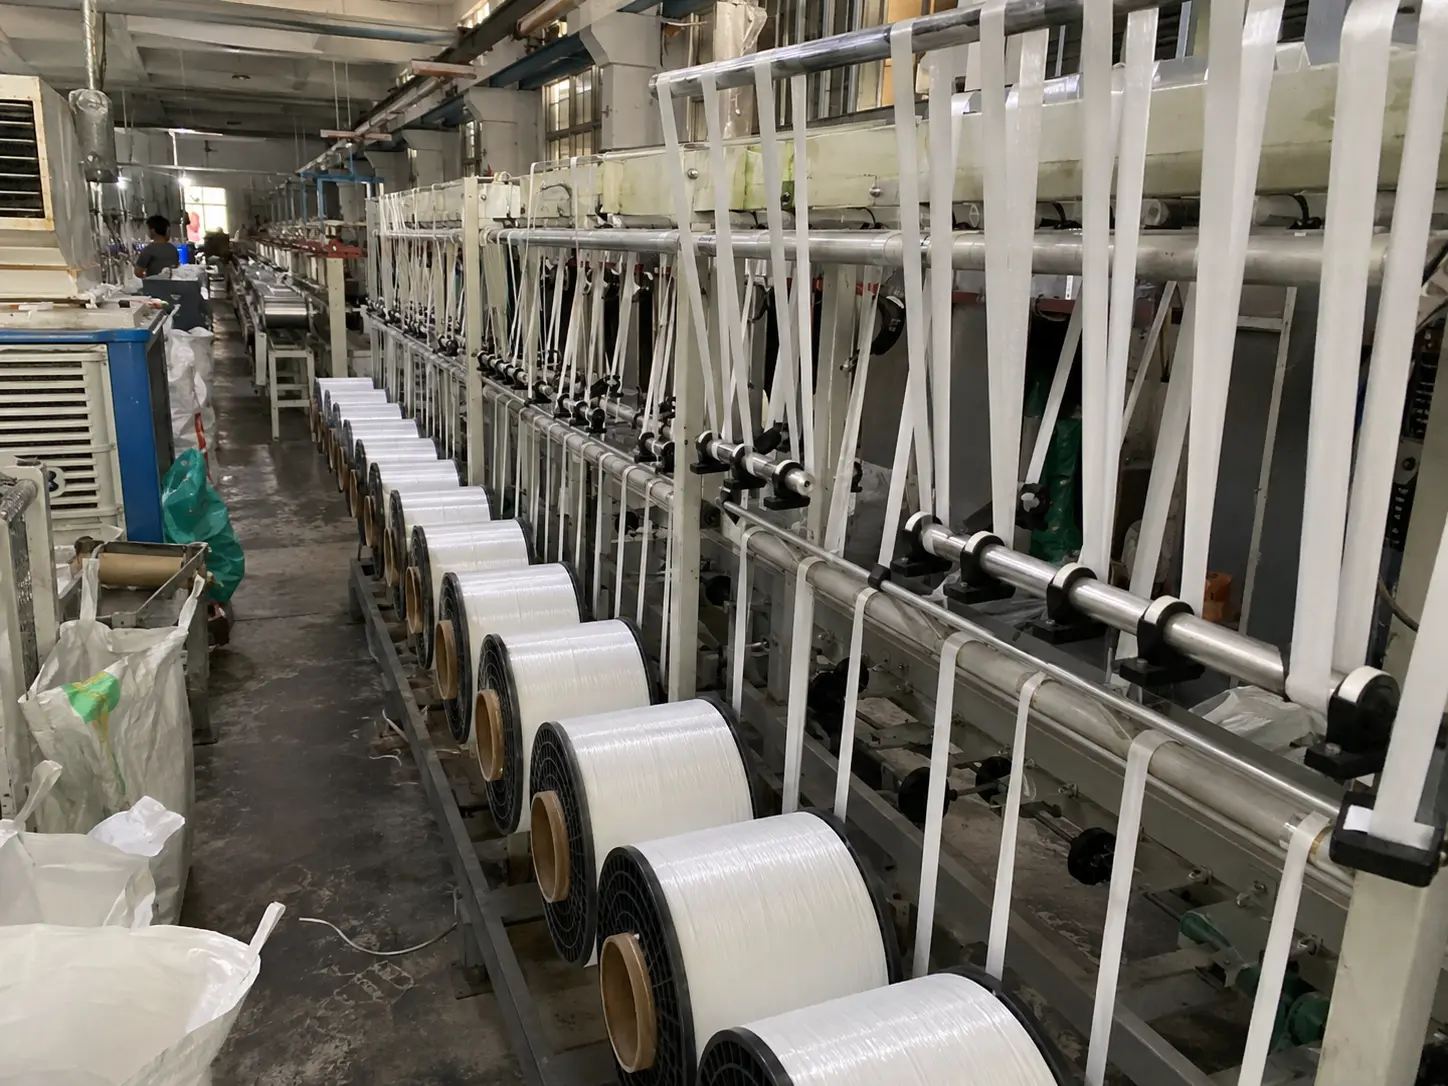
La résine PP brute est fondue et poussée à travers une filière pour former une fine bandelette plate, ensuite étirée pour aligner les chaînes de polymère dans sa longueur. C’est cet étirage qui donne à la bandelette sa résistance à la traction : une bandelette insuffisamment étirée a le même aspect mais se déchire bien plus facilement sous charge. Voir notre guide du polypropylène tissé pour savoir comment la bandelette devient du tissu.
Le tissage transforme la bandelette en tissu porteur
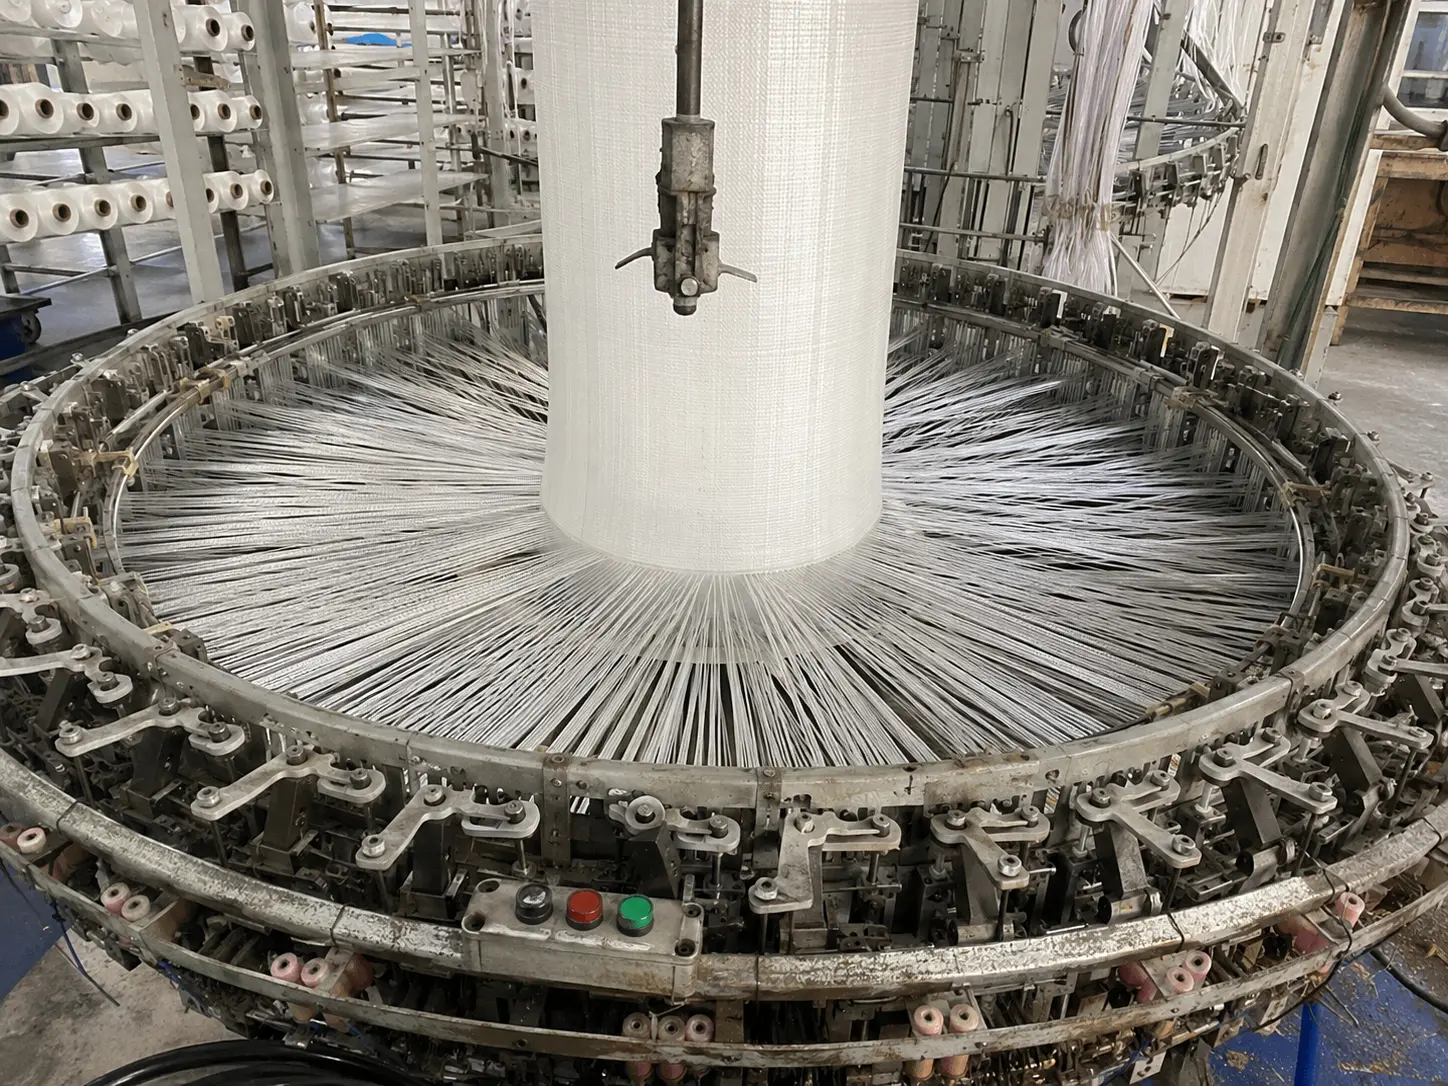
Un métier circulaire entrelace la bandelette extrudée en un tissu tubulaire sans couture, avec l’armure croisée visible sur tout big bag. Tisser directement un tube, plutôt qu’un tissu plat ensuite cousu en tube, supprime une couture longitudinale qui serait sinon un point faible sous charge.
Découpe et préparation des panneaux
Le tissu est découpé en panneaux de corps, de fond et de dessus aux dimensions visées. La précision influe ici sur deux choses : le respect des dimensions nominales du big bag fini, et la quantité de chutes produites, un facteur qui pèse davantage sur le coût des grosses commandes que des petites.
La couture et le renfort déterminent le coefficient de sécurité réel
Les panneaux sont assemblés avec des coutures renforcées aux sangles, aux angles et aux assemblages, c’est-à-dire aux points qui supportent le plus de charge quand un big bag plein est levé. Les techniques de renfort courantes comprennent la couture croisée des angles du fond et les sangles de levage double épaisseur. Le coefficient de sécurité testé (5:1 à usage unique, 6:1 réutilisable) dépend de la tenue de ces coutures sur des cycles de charge répétés, pas seulement du grammage : un big bag à fort grammage mais aux coutures faibles peut céder aux sangles avant que le tissu ne se déchire.
Le liner protège là où le tissu ne suffit pas
Pour les charges alimentaires, sensibles à l’humidité ou certaines charges certifiées, un liner PE est inséré et cousu ou fixé à la paroi intérieure. C’est à cette étape qu’un big bag polyvalent devient un big bag alimentaire : la barrière au contact des aliments est le liner, pas l’enveloppe extérieure en PP tissé.
Essais et contrôle qualité avant l’emballage
Avant expédition, les essais confirment que le produit fini respecte réellement sa spécification : traction du tissu, essai de charge selon le coefficient de sécurité annoncé et, pour les big bags antistatiques ou certifiés ONU, les essais exigés par chaque norme (IEC 61340-4-4 pour les classes antistatiques, essais de chute et de gerbage pour le marquage ONU). La documentation par lot rattache les résultats d’essai à une production précise, ce qui compte si une question de qualité se pose après l’expédition.
L’ISO 21898:2024 a relevé le niveau de cette étape pour l’ensemble du secteur en ajoutant un essai cyclique de levage par le haut : 30 cycles de levage à 2 fois la CMU, puis un dernier cycle à 5 fois, que le big bag doit supporter sans ouverture de couture, rupture de sangle ni déchirure du tissu. Ces essais prennent plus de temps qu’une simple traction, mais ce sont eux qui prédisent le comportement du big bag lors de manutentions réelles répétées, plutôt que lors d’une seule traction en laboratoire.
Que demander à une usine avant de commander
- Pouvez-vous fournir des rapports d’essai par lot pour la traction et le coefficient de sécurité ?
- Quelle technique de renfort utilisez-vous aux sangles et aux coutures du fond ?
- Pour les big bags antistatiques ou certifiés, selon quelle norme ont-ils été testés ?
- Acceptez-vous une inspection tierce avant expédition (SGS, Intertek) pour les grosses commandes ?
- Comment la traçabilité des lots est-elle enregistrée : date de production, numéro de lot, référence de commande ?
Nous travaillons directement avec des usines partenaires du Shandong qui suivent ce processus ; demandez-nous la documentation précise d’une commande plutôt qu’une déclaration générale de capacité, car la bonne réponse dépend de votre spécification exacte.
Défauts fréquents à vérifier
- Étirage irrégulier de la bandelette : se traduit par une épaisseur de tissu inégale sur un panneau, ce qui affaiblit la résistance à la traction par zones plutôt qu’uniformément
- Points sautés ou coutures simples aux points de charge : un manque visible dans la couture aux sangles ou aux angles du fond, là où le renfort compte le plus
- Liner mal positionné : un liner qui se déplace ou se plisse dans le big bag au lieu d’être bien à plat, ce qui réduit l’efficacité de sa barrière
- Étiquettes de lot absentes ou illisibles : une lacune de traçabilité qui ne devient un vrai problème que lorsqu’il faut isoler une production précise
La plupart de ces défauts se voient à l’inspection avant que la marchandise quitte l’usine, ce qui explique pourquoi une inspection tierce avant expédition est rentable sur les grosses commandes : repérer un défaut avant le chargement du conteneur coûte bien moins cher qu’après.
En résumé
La qualité de fabrication ne se voit pas sur le big bag fini : elle se voit dans la documentation qui l’accompagne. L’étirage de la bandelette, le renfort des coutures et les rapports d’essai par lot distinguent deux big bags identiques à l’arrivée. Nous travaillons directement avec des usines partenaires du Shandong ; demandez-nous les enregistrements précis d’une commande plutôt qu’une déclaration générale de capacité.
Avant de demander un devis
Envoyez ces informations et nous confirmerons les étapes de fabrication pertinentes pour votre commande :
- Capacité, dimensions et coefficient de sécurité visés
- Exigences antistatiques, alimentaires ou de certification
- Quantité commandée
- Besoin éventuel d’une inspection tierce avant expédition
Demandez un devis et nous vous présenterons le processus derrière votre commande.
Questions fréquentes
Comment fabrique-t-on un big bag ?
La résine PP est extrudée en bandelette plate, tissée sur un métier circulaire, découpée en panneaux, cousue avec des coutures renforcées aux sangles et aux assemblages, équipée d'un liner si nécessaire, puis testée et emballée avec traçabilité par lot. Chaque étape influe sur la résistance et la conformité du big bag fini.
Quels contrôles qualité ont lieu pendant la fabrication ?
Essais de traction du tissu, essais de charge selon le coefficient de sécurité, inspection des coutures et, pour les big bags antistatiques ou certifiés ONU, essais électrostatiques ou de chute selon la norme applicable. Les usines sérieuses documentent ces contrôles par lot, et pas seulement par commande.
Pourquoi la qualité des coutures compte-t-elle autant que le grammage ?
Le coefficient de sécurité réel d'un big bag dépend de la tenue des sangles et des coutures sous charge, pas seulement de la résistance du tissu à la déchirure. Une couture faible à un point très sollicité peut céder avant le tissu, quel que soit le grammage.
Quelle différence entre le processus standard d'une usine et une commande sur mesure ?
Le cœur du processus (extrusion, tissage, découpe, couture) reste identique. Les commandes sur mesure ajoutent des étapes : pose d'un liner pour les produits alimentaires ou sensibles à l'humidité, intégration de fils conducteurs pour les types antistatiques, production et essais sur spécification figée pour la certification ONU, et préparation des clichés pour l'impression.
Comment vérifier la qualité de fabrication d'une usine avant de commander ?
Demandez des rapports d'essai par lot (traction, coefficient de sécurité, grammage) et envisagez une inspection avant expédition par un tiers comme SGS ou Intertek pour les grosses commandes. Une usine sûre de son processus a cette documentation prête, au lieu de la compiler après votre demande.
Puis-je visiter l'usine avant de passer commande ?
Souvent oui, même si beaucoup d'acheteurs commencent par la documentation et une inspection tierce, surtout pour une première commande où le coût du voyage dépasse la valeur de la commande. Toutes les questions utiles en atelier (rapports d'essai, traçabilité des lots, technique de renfort) peuvent d'abord être posées à distance.
Un processus de fabrication plus long donne-t-il un meilleur big bag ?
Pas en soi. Ce qui compte, c'est que chaque étape soit exécutée selon la spécification : bandelette correctement étirée à l'extrusion, couture renforcée là où la charge se concentre, essais rattachés à un lot précis. Un processus lent mené sans soin produit les mêmes défaillances qu'un processus rapide.
Autres guides
- Sacs de sable militaires : ce que la norme exige« Qualité militaire » sur un sac de sable n'est pas une certification. Ce qu'exige A-A-52142, ce qu'ajoutait la norme MIL annulée et comment lire une annonce.
- Sacs anti-inondation sans sable : où ils marchentLes sacs sans sable se stockent légers et gonflent en minutes, mais pas en eau salée, en eau profonde ni à la deuxième crue. Où ils servent, où le sable gagne.
- Sacs de sable anti-UV : que valent « 1 600 heures » ?Les annonces de sacs de sable citent 1 600, 2 000 ou 4 000 heures UV sans méthode d'essai. Ce que mesure un vrai test UV, pourquoi le noir diffère du blanc.
- Comment fabrique-t-on le polypropylène ?Le polypropylène s'obtient en polymérisant le propylène gazeux avec un catalyseur, puis il est granulé. Origine du propylène, réacteurs et chemin jusqu'au sac.